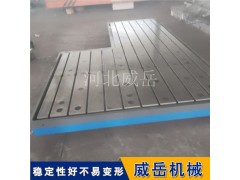
在现代机械装配、设备试验、工装焊接、样机检测工况中,标准化铸铁平台存在尺寸固定、槽位单一、承载力有限等局限,无法完全适配非标设备、特殊工位、定制化生产需求。因此,定制铸铁T型槽多槽位工装工作台成为众多制造企业改造工位、升级工装的主要方式。合理的定制方案能够贴合现场工况、提升工位利用率、降低长期工装成本,而选型不当容易出现台面变形、槽位不符、承载不足、精度不达标等问题。本文详细介绍定制铸铁T型槽平台的正规流程与选型注意事项,帮助企业高效定制适配设备。
首先,定制前期参数确认是保证平台适配性的核心环节。用户在定做前需明确实际使用需求,包含工作台整体长宽尺寸、台面厚度、设备最大承载重量、所需T型槽数量、槽距排布、槽型规格等关键参数。多槽位平台可根据工件装夹点位,密集或分散排布槽孔,满足多点定位、多工件同时装夹需求,适配复杂工装装配与多机型试验场景。同时需确认场地安装空间、是否需要拼接结构、精度等级、地脚安装方式等细节,避免完工后无法落地使用。
材质与工艺选择决定平台的稳定性与使用寿命。正规定制T型槽平台普遍采用HT250灰铸铁一体浇筑成型,材质组织均匀、刚性充足、耐磨抗压,具备良好的减震性能,适配设备振动试验、反复装夹压紧的工业场景。定制产品必须经过退火时效处理,充分释放铸造与机加工产生的残余应力,有效改善材质稳定性,降低后期重载、振动、温差环境下的形变概率,保障台面平面度与槽位精度长期稳定。无时效处理的定制平台,短期内精度正常,长期使用易出现翘曲、基准偏移,影响装配与试验精度。
结构定制需根据工况按需设计。常规中小型工位可选择一体式箱体加强筋结构,整体刚性强、基准统一、安装简便;大跨度、大尺寸工位可采用多块拼接式定制方案,通过专用连接件锁紧组合,满足大面积装配、多工位同步试验需求。多槽位布局可根据工装习惯定制居中排布、双侧排布、等距密排等多种形式,适配机器人焊接工装、电机试验装配、重型设备固定等不同场景,相比标准平台通用性更高、贴合度更强。
定制加工精度与配套配置按需匹配,避免过度投入或精度不足。普通设备装配、工装固定工况,选用常规精刨加工即可满足使用;精密检测、样机标定、高精度试验工况,可提升台面加工精度、槽位平行度与垂直度。配套方面,可按需选配可调地脚、拼接键、工装压板套件、防护挡板等配件,实现进场即可安装使用,省去二次加工麻烦。
定制过程中需要避开行业常见误区。不少用户一味追求低价,忽略材质标准和时效工艺,导致平台刚性不足、容易变形;也有部分用户盲目增加槽位密度,未结合承载结构设计,造成局部刚性减弱,长期重载出现局部凹陷。正规厂家会结合用户工况,优化筋板结构、槽位布局与台面厚度,在保证承载稳定的前提下,满足多槽位工装使用需求。
总体而言,定制铸铁T型槽多槽位工作台,能够解决标准平台适配性差、工装受限、工位浪费等行业痛点。通过精准参数确认、合规材质工艺、科学结构设计,可打造适配企业专属工况的工装基准平台,提升装配、试验、焊接、检测工序的标准化程度,是现阶段工业工位升级改造的优选方案。
原文链接:http://www.ybxx.org/news/110973.html,转载和复制请保留此链接。
以上就是关于定制铸铁T型槽平台定做流程与选型避坑要点全部的内容,关注我们,带您了解更多相关内容。
以上就是关于定制铸铁T型槽平台定做流程与选型避坑要点全部的内容,关注我们,带您了解更多相关内容。
特别提示:本信息由相关用户自行提供,真实性未证实,仅供参考。请谨慎采用,风险自负。